En vedligeholdelsesansvarlig på et automotive prægeanlæg udskiftede en fedtsmurt bronzebøsning på en presseforbindelse hver sjette uge. Bøsningen var ikke defekt; smøreintervallet kunne aldrig overholdes pålideligt på det stramme, snavsede sted. Skift til en selvsmørende bøsning med stålstøtte med samme borestørrelse og belastningsgrad eliminerede den tilbagevendende fejl. Et godt valg af lejebøsninger gør præcis dette: det matcher komponenten til det virkelige driftsmiljø.
Takeaway: en lejebøsning er et udskifteligt cylindrisk glideleje, der understøtter en roterende eller glidende aksel inde i et hus. De fleste for tidlige fejl er ikke materielle defekter; de er uoverensstemmelser mellem bøsningens smørestrategi og den belastning, hastighed eller forurening, der er til stede i applikationen.
Hvad er en lejebøsning?
En lejebøsning, også kaldet et bøsningsleje eller glideleje, er en enkeltkomponent cylinder, der er presset eller glidemonteret i en boring. Akslen roterer eller glider inde i bøsningens boring, mens bøsningen har tre ansvarsområder: at reducere friktion, absorbere stød og beskytte det relativt dyre hus mod slid. Når bøsningen til sidst slides, udskifter du bøsningen, ikke huset eller akslen.
Er en bøsning det samme som et leje? I generel forstand, ja. En bøsning er et leje, fordi den styrer og understøtter et bevægeligt maskinelement, mens det begrænser friktionen. Den praktiske skelnen er kontakttypen. Rulningslejer adskiller akslen fra huset med kugler eller ruller. En bøsning bruger en kontinuerlig glidende overflade. Den ene forskel driver hver efterfølgende ingeniørbeslutning.
| Hensyn | Lejebøsning (almindelig) | Rulningsleje |
|---|---|---|
| Kontakttype | Kontinuerlig glidende overflade | Bolde eller ruller |
| Afbrydningsmoment | Højere, medmindre selvsmørende | Meget lav |
| Støddæmpning | Fremragende | Moderat |
| Belastningskapacitet | God ved lav til moderat hastighed | Bedre ved høj hastighed |
| Smøring | Fedtpakket, olieimprægneret eller vedligeholdelsesfri | Ren olie påkrævet |
| Kost og pasform | Lav; enkel trykpasning | Højere; kræves præcision |
Til oscillerende bevægelse, intermitterende rotation eller lave til moderate akselhastigheder er en bøsning normalt den billigere, lettere og mere kompakte løsning. Den tolererer også fejljustering og kantbelastning bedre end rullende elementer. Over ca. 50.000 DN (boringsdiameter i millimeter ganget med akselhastighed i omdrejninger pr. minut), har rullelejer en tendens til at blive det praktiske valg.
Materiale- og konstruktionsfamilier
Materialet og konstruktionen af en bøsning bestemmer dens tilladte belastning, hastighedsgrænse, temperaturområde og smørebehov. Fem familier dækker de fleste industri- og bilopgaver.
Selvsmørende bøsninger med stålstøtte
En stålbagside bærer den strukturelle belastning, et sintret bronzemellemlag bevarer et PTFE og uorganisk fyldstof, og foringen overfører en tør film til akslen. Disse bøsninger kører uden ekstern olie eller fedt og holder en friktionskoefficient på ca. 0,05 til 0,10. De er standard for støddæmpere til biler, affjedringstaper og pumpeforbindelser, hvor adgangen til vedligeholdelse er dårlig.
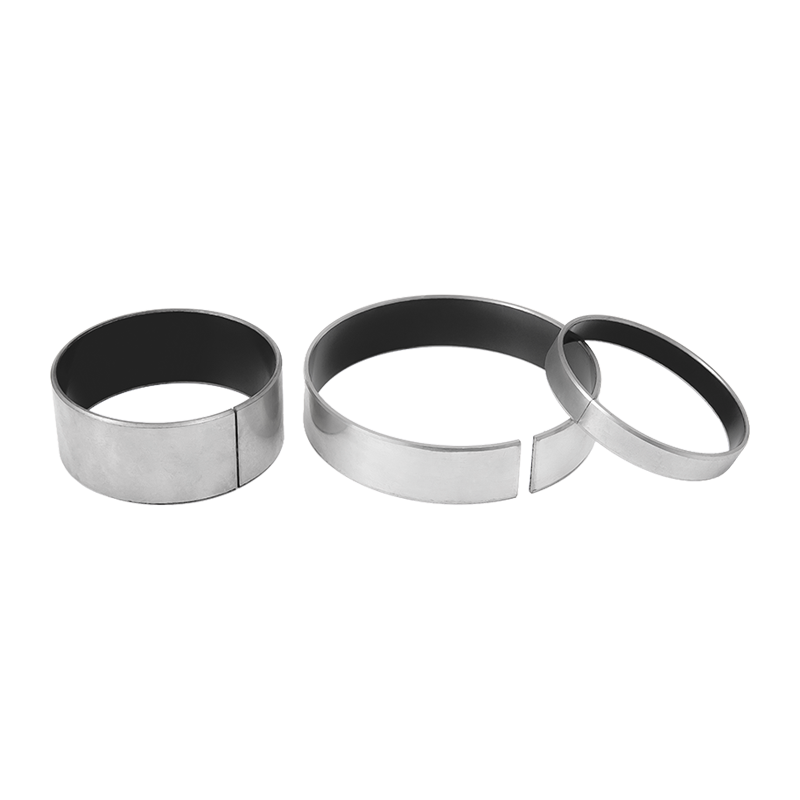 Stålbaseret selvsmørende leje med PTFE-foring Denne tørløbsbøsning kombinerer en stålbagside med sintret bronze og en PTFE-blanding, hvilket giver vedligeholdelsesfri drift for pivoter og led, hvor regelmæssig smøring er upraktisk. Se produkt →
Monometalliske bøsninger af bronze
Tinbronze- og messingbøsninger med olieriller forbliver den klassiske løsning til oscillerende, tungt belastede aksler, hvor der allerede eksisterer en vedligeholdelsesplan. De tåler snavs og stød godt, men kræver eftersmøring med jævne mellemrum. Når smøreintervallet overses, kommer fejlen hurtigt.
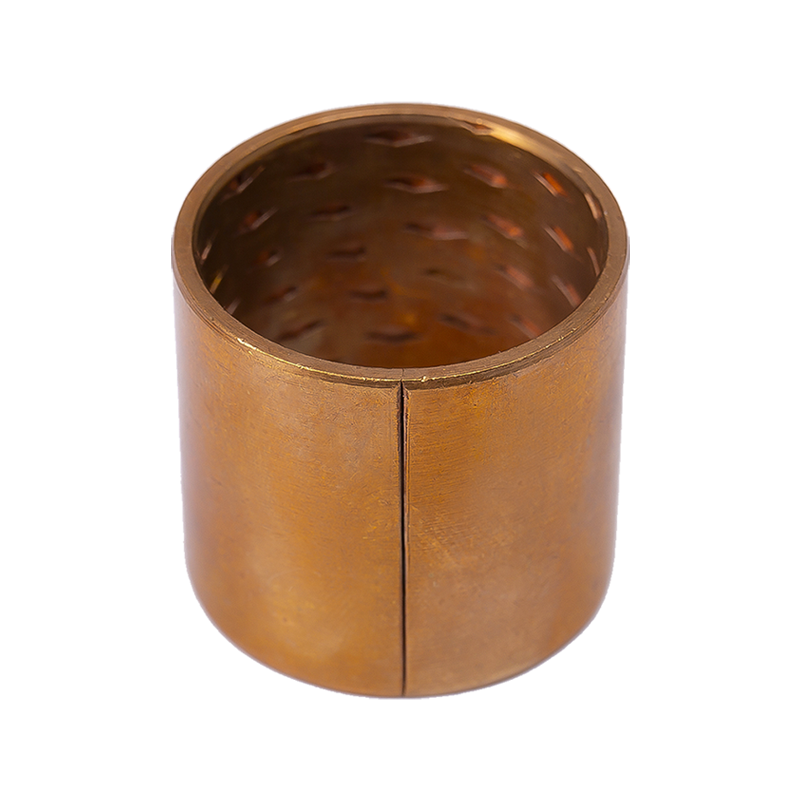 Tin Bronze Oil Groove Monometallisk bøsning En tyndvægget tinbronzebøsning med olieriller, der lagrer fedt i længere intervaller, velegnet til mellem- til høje belastninger og oscillerende aksler i krævende industrielle miljøer. Se produkt →
Grafittilsluttede kobberbøsninger
Solide grafitpropper presses ind i en kobberlegeringsmatrix. Når akslen roterer, danner grafitten en tør film på den parrende overflade, hvilket skaber en lavfriktionsgrænseflade uden flydende smøremiddel. Det gør grafit-kobberbøsninger værdifulde i højtemperaturovne, støvede cementfabrikker og fødevarelinjer, hvor olieforurening er uacceptabel.
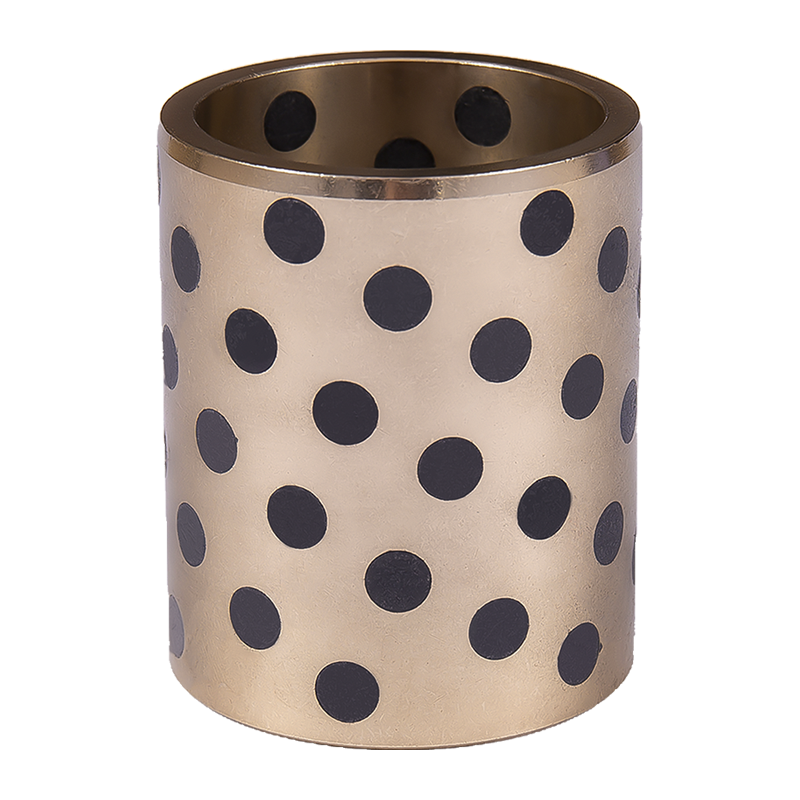 Slidfast grafit kobber bøsning Denne bronzebøsning med solide grafitpropper giver tør smøring til høj belastning, intermitterende eller oscillerende bevægelse, ideel til høje temperaturer, støvede eller forureningsfølsomme applikationer. Se produkt →
Grænse-smurte og tekniske plastbøsninger
Grænse-smurte bøsninger bruger et porøst sintret bronzelag imprægneret med POM-polymer, der fungerer som en indbygget fedtreserve til intermitterende bevægelse ved moderate belastninger. Tekniske plastbøsninger passer til lette belastninger, våde miljøer og apparater, hvor støjsvag drift og korrosionsbestandighed betyder mere end belastningskapaciteten. For et nærmere kig på, hvordan de to smørestrategier opfører sig i praksis, se vores sammenligning af selvsmørende kontra grænsesmurte lejer .
Udvælgelseskriterier, der betyder mest
Det mest nyttige screeningsnummer for en lejebøsning er PV-værdien: tryk i megapascal ganget med overfladehastighed i meter pr. sekund. PV korrelerer med den varme, der genereres ved kontaktgrænsefladen. Enhver velrenommeret producent udgiver en begrænsende PV-kurve; hvis arbejdscyklussen forbliver under ca. 70 procent af denne grænse, vil bøsningen normalt fungere. Hvis PV-grænsen overskrides i vedvarende perioder, nedbrydes foringen, selv når den statiske belastning alene ser acceptabel ud.
Friktionskoefficienter for almindelige bøsningsfamilier giver en hurtig sammenligning af løbeadfærd:
Stålbaseret selvsmørende
(0,05-0,10)
Grænse-smurt POM
(0,08-0,12)
Grafit kobber
(0,10-0,18)
Bronze med oliefilm
(0,08-0,15)
Teknisk plastik tør
(0,12-0,20)
Stanghøjden er proportional med typisk friktionskoefficient; lavere betyder mindre friktion og mindre varme.
Fire driftsbetingelser fortjener opmærksomhed ud over PV: skaftets hårdhed og finish, temperatur, bevægelsestype og monteringsstil. En hærdet aksel på minimum 45 HRC med en finish nær Ra 0,4 til 0,8 mikrometer kan reducere slid på bøsninger med en faktor to eller tre. PTFE-baserede selvsmørende foringer fungerer typisk fra -40°C til 280°C, mens POM-fyldte og plastiske kvaliteter har nedre grænser. Ensrettet rotation, oscillation og lineær glidning skaber hver især forskellige slidmønstre. Lige ærmer passer til radial belastning, flangebøsninger har let aksial placering, og trykskiver håndterer aksial tryk.
For en trin-for-trin procedure, der dækker belastning, hastighed og materiale, er vores DX bøsning valg guide giver praktiske startværdier og beregningsmetoder.
Hvor lejebøsninger bruges mest
Selvsmørende og grænsesmurte bøsninger forekommer i mere hverdagsprodukter, end de fleste ingeniører er klar over. Feltbrug på tværs af industrisegmenter ser typisk sådan ud:
- Automotive: affjedring, styretøj, støddæmpere (35%)
- Industrielle maskiner: transportører, pumper, pakkelinjer (30%)
- Byggeri og landbrug: drejeled, styreforbindelser (15 %)
- Hvidevarer: vaskemaskiner, mixere (10%)
- Andet: møbler, medicinsk udstyr, fritid (10 %)
Mønstret er konsistent: Der vælges en bøsning, hvor adgangen til vedligeholdelse er begrænset, forurening er til stede, eller en prisbillig presse-fit komponent kan erstatte en mere kompleks rulleelementsamling.
Udvælgelsesarbejdsgang og investeringsafkast
En disciplineret udvælgelsesproces tager mindre end en time og forhindrer år med undgåelig nedetid. Denne sekvens fungerer både for nye designs og for gentagelsesfejl-erstatninger.
1. Definer driftscyklussen
Registrer radial belastning, akselhastighed eller oscillationsvinkel, temperatur og forureningsniveau.
2. Beregn PV
Multiplicer specifikt tryk med overfladehastighed og sammenlign med materialegrænsen.
3. Vælg konstruktion
Vælg en lige muffe, flangebøsning eller trykskive i henhold til belastningsretningen.
4. Angiv akslen
Definer minimum hårdhed, overfladefinish og anbefalet frigang.
5. Valider med en pilotkørsel
Mål initial boring, temperaturstigning og støj; Kontroller igen slid på boringen efter det første serviceinterval.
Afkastet er målbart. Et pakkeanlæg med tres smørepunkter kan bruge femten minutter pr. point om ugen på gensmøring eller omkring 780 timers arbejde om året på et skift. Udskiftning af disse punkter med vedligeholdelsesfrie bøsninger eliminerer det arbejde, forbedrer sikkerheden ved at fjerne akavede adgangsopgaver og fjerner den mest almindelige årsag til fejl: det manglende smøreinterval.
Overvejelser om vedligeholdelse og overholdelse
Selv en vedligeholdelsesfri bøsning bør efterses. Under planlagt nedetid måles den indvendige diameter i midten af den belastede zone og sammenlignes med den originale boring. Når boringen vokser ud over leverandørens anbefalede grænse, typisk tre til fem procent af vægtykkelsen for selvsmørende typer med stålunderlag, udskiftes bøsningen. Undersøg også skaftet for ridser og misfarvning; en blå aksel indikerer vedvarende overophedning ved grænsefladen.
På indkøbssiden, anmod om materialecertifikater, batchdimensionelle inspektionsrapporter og erklæringer om begrænsede stoffer såsom RoHS og REACH for europæiske forsendelser. En producent, der arbejder efter ISO 9001, vil normalt levere disse dokumenter uden forsinkelse. Disse registreringer er det praktiske bevis på, at den bøsning, du angiver i dag, vil matche den bøsning, du modtager seks måneder fra nu.